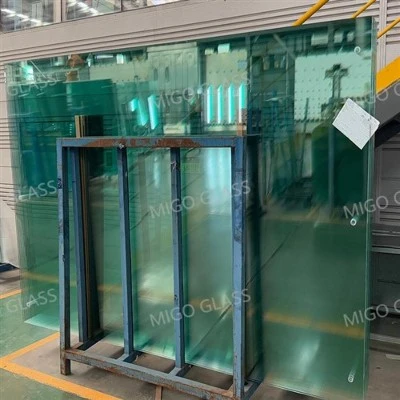
Bubblor är ett av de vanligaste kvalitetsproblemen vid tillverkning av laminerat glas. Genom att noggrant kontrollera material, miljö och processparametrar kan bubblor effektivt reduceras eller undvikas. Nedan är några viktiga förebyggande metoder förklarade i enkla termer.
1. Råvarukontroll
Basglaset ska vara plant, defektfritt-och av pålitlig kvalitet. Om glasytan har små gropar, repor eller föroreningar kan luft fastna under bearbetningen och bilda bubblor. Vissa glas av låg-kvalitet kan redan innehålla små bubblor som blir mer synliga efter laminering.
PVB-mellanskiktsfilmen är lika viktig. Det bör ha enhetlig tjocklek och rätt fukthalt-vanligtvis mellan 0,3 % och 0,6 % för arkitektoniskt glas.
Om filmen innehåller för mycket fukt kommer den att släppa ut ånga under hög-temperatur, högt-tryck, vilket skapar bubblor.Om det är för torrt blir det sprött, vilket minskar styrkan hos det laminerade glaset och ökar risken för att luft fastnar under lamineringen.
2. Lamineringsprocessoptimering
Lamineringsrummet bör hållas vid 20 ± 3 grader och 23 ± 3 % luftfuktighet. Denna stabila miljö hjälper till att hålla PVB-filmen i gott skick och förhindrar deformation eller överdriven fuktabsorption.
Närlägga filmen:
- Arbetare bör bära luddfria-handskar och undvika direktkontakt med glaset eller PVB-filmen.
- Filmen ska läggas platt, inte sträckas och noggrant i linje med glaskanterna.
- Lämna 0,5–2 mm film som sträcker sig utanför glaskanten för att tillåta lätt krympning.
Efter laminering, täta glaskanterna jämnt med en vakuumgummiring och utför en kallvakuumextraktion i minst 5 minuter. Detta steg tar bort så mycket instängd luft som möjligt före uppvärmning, vilket avsevärt minskar risken för bubblor senare.
3. Förvärmning och för-tryckning
Under detta skede måste både temperatur och tryck kontrolleras exakt.
Till exempel, när du använder Sekisui (S-LEC) PVB-film:
- Första uppvärmningssteget: Ugnstemperatur 80–100 grader ; glasyttemperatur 40–48 grader i kanterna och 38–45 grader i mitten.
- Andra uppvärmningssteget: Ugnstemperatur 180–200 grader ; glasyttemperatur 70–80 grader i kanterna och 65–75 grader i mitten.
Om temperaturen är för hög binder glaset och filmen för snabbt och fångar in luft.
Om den är för låg kommer filmen inte att fästa ordentligt och lämnar öppna kanter som låter luft komma in.
- Trycket måste också kontrolleras noggrant:
- För mycket tryck kan skada glaset.
- För lite tryck leder till dålig vidhäftning och kantförsegling, vilket gör bubblor mer sannolikt.
4. Nyckelpunkter för autoklavbearbetning
Innan du placerar laminerat glas i autoklaven, separera varje del med distanser och fäst dem på stativet. Stäng dörren ordentligt och börja trycksätta.
- När det interna trycket når cirka 0,75 MPa, sluta tillföra luft. Detta hjälper glasskikten att frigöra instängd luft innan full bindning sker.
- När temperaturen når cirka 130 grader, håll den stadigt och starta den andra trycksättningen till cirka 1,2 MPa. Behåll denna temperatur och tryck i 1–1,5 timmar.
Kombinationen av hög temperatur och högt tryck gör att PVB-filmen binder sig helt med glaset och absorberar eventuell kvarvarande luft eller fukt, vilket effektivt tar bort bubblor.
Sänk slutligen autoklavtemperaturen till 50 grader samtidigt som du långsamt släpper ut tryck och luft. När den är helt ventilerad, öppna autoklaven och ta bort det färdiga glaset.
5. Slutsats
Genom att upprätthålla strikt kontroll över råvaror, miljö och produktionsparametrar kan tillverkare av laminerat glas effektivt förhindra bubblor och säkerställa överlägsen produktkvalitet.